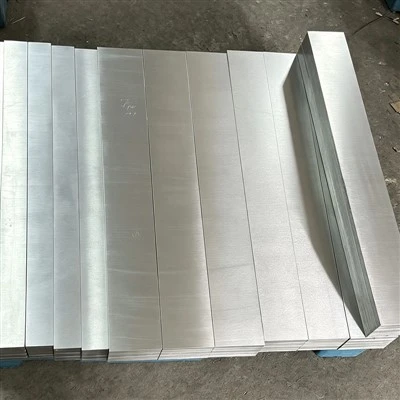
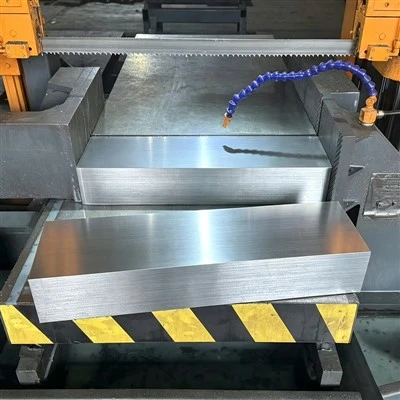
Szia! Beszállítóként aP20 Formaacél, Volt már részem csevegésben az ügyfelekkel az acél teljesítményének javítására szolgáló legjobb eljárásokról. Az egyik téma, ami mindig előkerül, a sófürdős nitridálás. Tehát nézzük meg, mi az ajánlott sófürdős nitridálási eljárás a P20 formaacélhoz.
Először is értsük meg, miért is beszélünk sófürdős nitridálásról. A P20 formaacél széles körben használatosMűanyag öntőacélésFröccsöntő acéljó szívósságának, megmunkálhatóságának és polírozhatóságának köszönhetően. A kopásállóság, a korrózióállóság és a felületi keménység tekintetében azonban a sófürdős nitridálás teljesen új szintre emelheti ezeket a tulajdonságokat.
Felkészülés a sófürdős nitridálásra
A nitridálási folyamat megkezdése előtt döntő fontosságú a P20 formaacél megfelelő előkészítése. Csakúgy, mint a hozzávalókat egy nagy étkezés elkészítése előtt, az acél előkészítése biztosítja a sikeres nitridálást.
Az első lépés a tisztítás. Az acélfelületnek szennyeződéstől, olajtól, rozsdától vagy vízkőtől mentesnek kell lennie. Általában egy alapos, oldószeres zsírtalanítási eljárással kezdjük. Ez segít eltávolítani minden olyan felületi szennyeződést, amely megzavarhatja a nitridálási reakciót. Zsírtalanítás után enyhe homokfúvással vagy csiszolással lehet tovább tisztítani és enyhén érdesíteni a felületet. Ez az érdesítés elősegíti a nitrogén jobb behatolását a nitridálási folyamat során.
Ezután ellenőriznünk kell az acél kezdeti keménységét és mikroszerkezetét. A P20 formaacél jellemzően előedzett állapotú, ennek kiindulási pontjának ismerete segít a megfelelő nitridálási paraméterek meghatározásában. Ha az acélon bármilyen belső feszültség van a korábbi megmunkálásból vagy hőkezelésből, akkor feszültségcsökkentő hőkezelésre lehet szükség. Ez általában mérsékelt hőmérsékleten, meghatározott ideig történik, hogy csökkentsék ezeket a feszültségeket, és megakadályozzák a nitridálás során bekövetkező deformációt.
A só - fürdőnitridálási eljárás
A lényeg a só-fürdő nitridálási folyamata. A sófürdőnek többféle típusa létezik, de a P20-as öntőacélhoz a legelterjedtebbek cianid alapú vagy cianát alapú sók. Ezek a sók biztosítják a nitrogénforrást a nitridálási reakcióhoz.
A folyamat a sófürdő kívánt hőmérsékletre melegítésével kezdődik. A P20 formaacél esetében a sófürdős nitridálás tipikus hőmérsékleti tartománya 550°C és 580°C (1022°F és 1076°F) között van. Ez a hőmérsékleti tartomány édes pont. Elég magas ahhoz, hogy aktiválja a nitrogén diffúziós folyamatát, de nem olyan magas, hogy túlzott szemcsenövekedést okozzon az acélban, ami gyengítheti annak mechanikai tulajdonságait.
Amikor a sófürdő elérte a megfelelő hőmérsékletet, az előre elkészített P20 formaacél alkatrészeket óvatosan belemerítjük a fürdőbe. A merítési idő a kívánt nitridálási mélységtől függően változhat. A legtöbb alkalmazásnál a merítési idő 1 és 3 óra között van. Ezalatt a sófürdőből származó nitrogénatomok az acél felületére diffundálnak, és különböző nitridvegyületeket képeznek.
Ezek a nitrid vegyületek jelentősen növelik a P20 formaacél felületi keménységét. A felületi keménység elérheti a 800 és 1200 HV (Vickers-keménység) közötti értékeket, ami óriási előrelépés a P20 kapott keménységhez képest. A keménység növelése mellett a nitridréteg javítja a kopásállóságot is, így a formák hosszabb ideig tartanak nagy kopású alkalmazásokban, mint pl.Acél biztonságos fröccsöntés.
Nitridálás utáni kezelés
A nitridálási folyamat befejezése után a P20 formaacél alkatrészeket eltávolítják a sófürdőből. De a munkának még nincs vége. A legjobb teljesítmény érdekében el kell végeznünk néhány utónitridálást.
Az első lépés a kioltás. Az alkatrészeket általában olajban vagy polimer alapú oltóközegben hűtjük. Ez a gyors lehűlés elősegíti a nitridréteg rögzítését, és tovább javítja a keménységet és egyéb mechanikai tulajdonságokat. A kioltás azonban bizonyos belső feszültségeket is bevezethet, ezért gyakran utólag végeznek temperálást.
A temperálás viszonylag alacsony hőmérsékleten történik, jellemzően 180–220 °C (356–428 °F). Ez a folyamat enyhíti a belső feszültségeket és javítja a nitridált réteg szívósságát. De ez egy kényes egyensúly. A túl alacsony temperálási hőmérséklet nem enyhíti hatékonyan a feszültségeket, míg a túl magas hőmérséklet a nitridréteg lebomlását és a felületi keménység csökkenését okozhatja.
Összehasonlítás más nitridálási módszerekkel
A sós fürdőnitridálás nem az egyetlen módja a P20-as acél nitridének. Léteznek gáznitridálási és plazmanitridálási módszerek is. Tehát miért válassza a sós fürdőnitridálást?
A gáznitridálás során az acélt nitrogénben gazdag gázatmoszférában hevítik. Ez egy tiszta folyamat, de általában tovább tart, mint a sós fürdőnitridálás. A nitridálási mélységet is nehezebb pontosan szabályozni. A plazmanitridálás viszont plazma kisülést használ a nitrogénatomok aktiválására. Nagyon jó minőségű nitridrétegeket lehet elérni, de a berendezés drágább és a folyamat bonyolultabb.
A sófürdő nitridálása jó egyensúlyt biztosít a költségek, a folyamatidő és a nitridálás minősége között. Ésszerű időn belül viszonylag mély és egyenletes nitridréteget tud elérni, így népszerű választás a P20-as öntőacél alkalmazásokhoz.
Nitridált P20 formaacél felhasználási területei
A nitridált P20 formaacél alkalmazási köre széles skálán mozog. A műanyag fröccsöntő iparban a nitridált P20 formák ellenállnak a műanyag olvadék koptató hatásának és a nagynyomású fröccsöntési folyamatnak. Ellenállnak a műanyag egyes adalékai által okozott korróziónak is, ami meghosszabbítja a forma élettartamát.
A présöntőiparban a nitridált P20-as acél présbetétekhez és -magokhoz használható. A jobb kopás- és korrózióállóságnak köszönhetően a matricák jobban teljesítenek az olvadt fém befecskendezésének zord körülményei között.
Következtetés
Szóval, megvan! A P20 formaacélhoz ajánlott sófürdős nitridálási eljárás megfelelő előkezelést, gondosan ellenőrzött nitridálási eljárást, megfelelő hőmérsékleten és időben, valamint megfelelő utókezelést foglal magában. Ez az eljárás jelentősen növelheti a P20 formaacél teljesítményét, így kopásállóbb, korrózióállóbb és keményebb.
Ha a magas minőségre vágyikP20 Formaacélvagy ha szeretné felfedezni a sós fürdőnitridálás előnyeit a penészgombák számára, ne habozzon megkeresni. Azért vagyunk itt, hogy megvitassuk egyedi igényeit, és azt, hogy miként segíthetünk Önnek a legtöbbet kihozni acéljából. Akár dolgozolMűanyag öntőacélvagyFröccsöntő acélprojektek esetén megvan a megfelelő szakértelem és termékeink, amelyek támogatják Önt.


Hivatkozások
- Smith, J. (2020). "Speciális acélkezelések penészes alkalmazásokhoz". Fémmegmunkálási folyóirat.
- Johnson, A. (2019). "Nitridálási folyamatok és hatásuk az acél tulajdonságaira". Anyagtudományi Szemle.