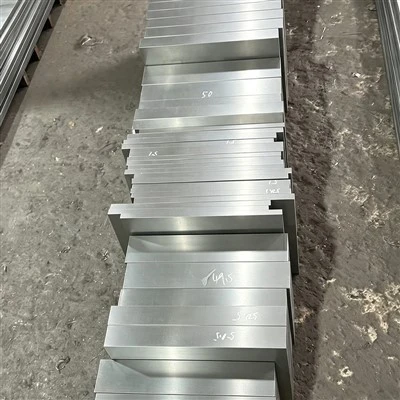
Könnyen megmunkálható az SKD6 Tool Steel?
Az SKD6 Tool Steel beszállítójaként számos megkeresést kaptam a megmunkálhatóságával kapcsolatban. Ebben a blogbejegyzésben az SKD6 Tool Steel megmunkálhatóságát befolyásoló tényezőkbe fogok beleásni, és megosztom az iparágban szerzett tapasztalataimat.


Az SKD6 szerszámacél megértése
Az SKD6 szerszámacél egyfajtaHot Work Steelkiváló forró keménységéről, kopásállóságáról és szívósságáról ismert. Ezek a tulajdonságok alkalmassá teszik különféle alkalmazásokhoz, beleértve a forró kovácsolószerszámokat, az extrudáló szerszámokat és a forró sajtolószerszámokat. Ugyanezek a jellemzők azonban kihívásokat is jelenthetnek a megmunkálás során.
Az SKD6 szerszámacél megmunkálhatóságát befolyásoló tényezők
1. Keménység
Az SKD6 Tool Steel megmunkálhatóságát befolyásoló egyik elsődleges tényező a keménysége. Az SKD6 Tool Steel jellemzően magas keménységi szinttel rendelkezik, ami a megmunkálás során fokozott szerszámkopáshoz és lassabb vágási sebességhez vezethet. Az acél keménységét a kémiai összetétele és a hőkezelési folyamat határozza meg. A magasabb szén- és ötvözettartalom általában nagyobb keménységet eredményez, ami viszont megnehezíti az acél megmunkálását.
2. Karbidtartalom
Az SKD6 Tool Steel jelentős mennyiségű karbidot tartalmaz, amelyek kemény, kopásálló részecskék. Bár ezek a karbidok hozzájárulnak az acél kiváló teljesítményéhez a magas hőmérsékletű alkalmazásokban, a megmunkálás során is problémákat okozhatnak. A karbidok koptató hatásúak lehetnek, és túlzott szerszámkopást okozhatnak, különösen a hagyományos vágószerszámok használatakor. Ezenkívül a karbidok jelenléte forgácstöréshez és rossz felületminőséghez vezethet.
3. Hőtermelés
A megmunkálás során a forgácsolószerszám és a munkadarab közötti súrlódás miatt hő keletkezik. Az SKD6 Tool Steel nagy keménysége és hővezető képessége gyors felmelegedést okozhat, ami a szerszám túlmelegedéséhez és idő előtti elhasználódásához vezethet. Ez a szerszám élettartamának csökkenését és a gyártási költségek növekedését eredményezheti. A hőtermelés hatásainak mérséklése érdekében elengedhetetlen a megfelelő forgácsolófolyadékok és megmunkálási paraméterek alkalmazása.
4. Megmunkálási paraméterek
A megmunkálási paraméterek megválasztása, mint például a vágási sebesség, az előtolás és a fogásmélység, jelentős hatással lehet az SKD6 Tool Steel megmunkálhatóságára. Az optimális megmunkálási paramétereket gondosan kell kiválasztani, hogy egyensúlyba kerüljön a termelékenység és a szerszámkopás minimalizálása és a jó felületi minőség biztosítása. Például alacsonyabb vágási sebesség és nagyobb előtolás csökkentheti a hőképződést és a szerszámkopást.
Stratégiák az SKD6 szerszámacél megmunkálásához
1. Megfelelő vágószerszámok használata
Az SKD6 szerszámacél megmunkálásához elengedhetetlen a megfelelő vágószerszámok kiválasztása. A keményfém vágószerszámokat gyakran előnyben részesítik nagy keménységük és kopásállóságuk miatt. A bevonatos keményfém szerszámok, például a titán-nitrid (TiN) vagy titán-alumínium-nitrid (TiAlN) bevonattal ellátott szerszámok még jobb teljesítményt nyújthatnak a súrlódás és a hőképződés csökkentésével. Ezenkívül az éles vágóélű és megfelelő geometriájú szerszámok használata javíthatja a forgácskezelést és csökkentheti a szerszámkopást.
2. Megfelelő hőkezelés
A hőkezelés jelentősen befolyásolhatja az SKD6 Tool Steel megmunkálhatóságát. Az acél megmunkálás előtti izzítása csökkentheti a keménységét és javíthatja a megmunkálhatóságát. Az izzítás során az acélt meghatározott hőmérsékletre hevítik, majd lassan lehűtik a belső feszültségek enyhítése és a szemcseszerkezet finomítása érdekében. A megmunkálás után az acél edzhető és temperálható a kívánt mechanikai tulajdonságok elérése érdekében.
3. Vágófolyadékok alkalmazása
A vágófolyadékok létfontosságú szerepet játszanak az SKD6 szerszámacél megmunkálásában. Csökkentik a hőképződést, kenik a vágószerszámot és öblítik le a forgácsot. Az SKD6 szerszámacél megmunkálásához általában vízben oldódó vágófolyadékokat használnak. Ezek a folyadékok hatékonyan hűthetik a vágási zónát, és megakadályozzák a felhalmozódott élek kialakulását, ami rossz felületminőséget és szerszámkárosodást okozhat.
4. Megmunkálási paraméterek optimalizálása
A megmunkálási paraméterek optimalizálása elengedhetetlen az SKD6 Tool Steel hatékony és jó minőségű megmunkálásához. Ehhez némi próbálkozásra és hibára lehet szükség a vágási sebesség, az előtolás és a vágásmélység legjobb kombinációjának megtalálásához. Általában ajánlatos konzervatív paraméterekkel kezdeni és fokozatosan növelni azokat mindaddig, amíg a szerszám kopása és felületi minősége elfogadható marad.
Összehasonlítás más szerszámacélokkal
Az SKD6 szerszámacél megmunkálhatóságának jobb megértése érdekében hasznos összehasonlítani más hasonló szerszámacélokkal.
SKD61 szerszámacél:SKD61 szerszámacélegy másik népszerű forró szerszámacél. Az SKD6-hoz képest az SKD61 viszonylag jobb megmunkálhatósággal rendelkezik. Ennek oka, hogy kémiai összetétele és hőkezelése alacsonyabb keményfém tartalmat és egyenletesebb mikroszerkezetet eredményez, ami csökkenti a szerszámkopást a megmunkálás során.
SKD5 szerszámacél:SKD5 szerszámacélegyben forró munkaszerszámacél is. Az SKD5 ötvözetösszetétele és mechanikai tulajdonságai jellemzően eltérőek az SKD6-tól. A megmunkálhatóság szempontjából az SKD5-nek megvannak a maga előnyei és kihívásai. Általában azonban az SKD6 nagy keménysége és keményfém tartalma viszonylag nehezebbé teszi a megmunkálását az SKD5 egyes alkalmazásaihoz képest.
1.2888 Szerszámacél:1.2888 Szerszámacélegyedi jellemzői vannak. Bizonyos szempontból jobb megmunkálhatóságot kínálhat, például bizonyos megmunkálási műveleteknél kisebb a szerszámkopás, mivel kémiai és fizikai tulajdonságai eltérnek az SKD6-tól. A konkrét megmunkálhatóság összehasonlítása azonban a pontos megmunkálási követelményektől és feltételektől függ.
Következtetés
Összefoglalva, az SKD6 Tool Steel nem tekinthető könnyen megmunkálható acélnak a nagy keménysége, keményfém tartalma és a megmunkálás során keletkező hő miatt. Megfelelő forgácsolószerszámok használatával, megfelelő hőkezeléssel, vágófolyadékok alkalmazásával, a megmunkálási paraméterek optimalizálásával azonban hatékony és minőségi megmunkálás érhető el.
Ha az SKD6 Tool Steel alkalmazását fontolgatja alkalmazásaihoz, és kérdései vannak a megmunkálhatóságával vagy egyéb vonatkozásaival kapcsolatban, szívesen segítünk. Biztosítjuk Önnek a szükséges műszaki támogatást és kiváló minőségű SKD6 Tool Steel termékeket. Bővebb információért és beszerzési igényeinek megbeszéléséhez forduljon hozzánk bizalommal.
Hivatkozások
- Az ASM International "Szerszámacél kézikönyve".
- Paul K. Wright "Fémek megmunkálása: Bevezetés a forgácsolás TUDOMÁNYÁBA és MÉRNÖKIJÁBA"